网带炉

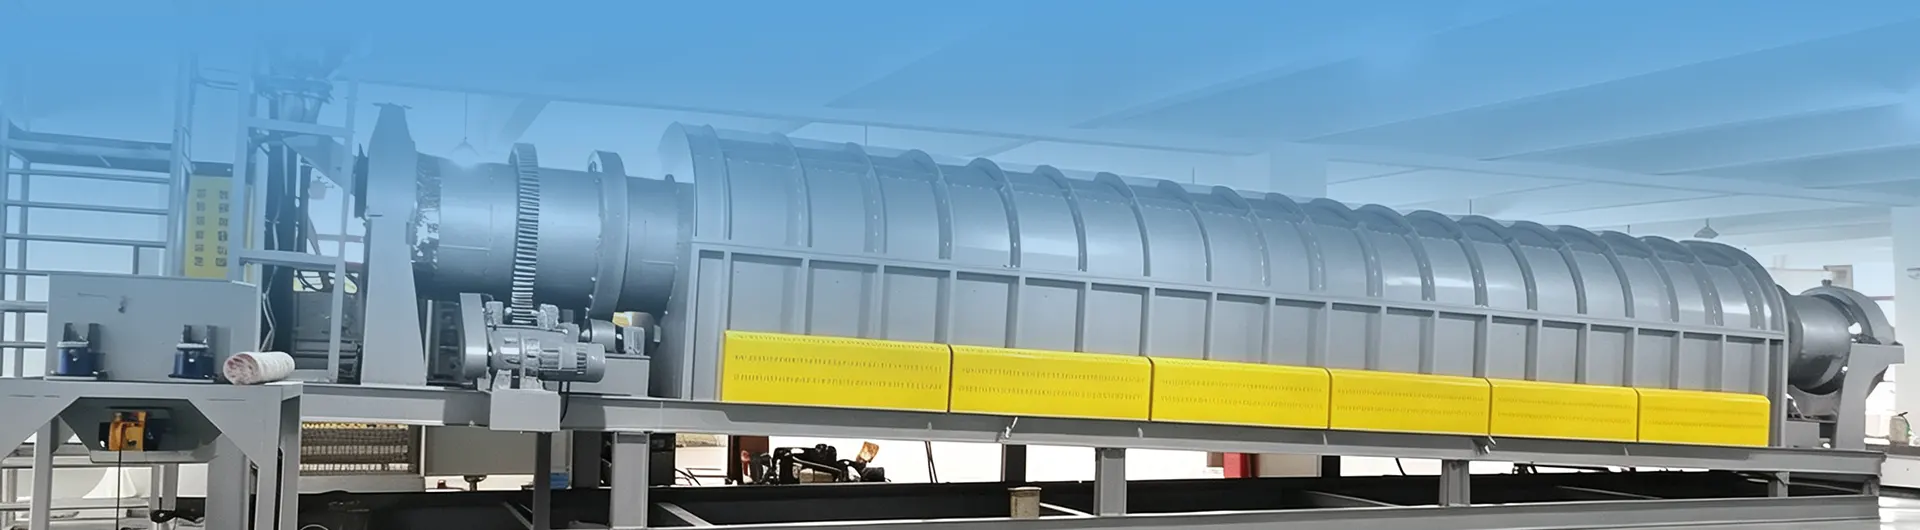
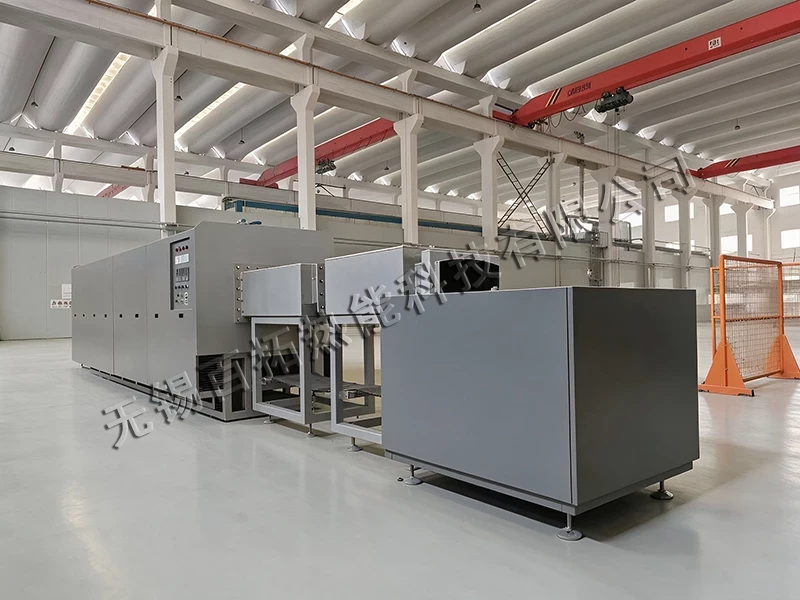
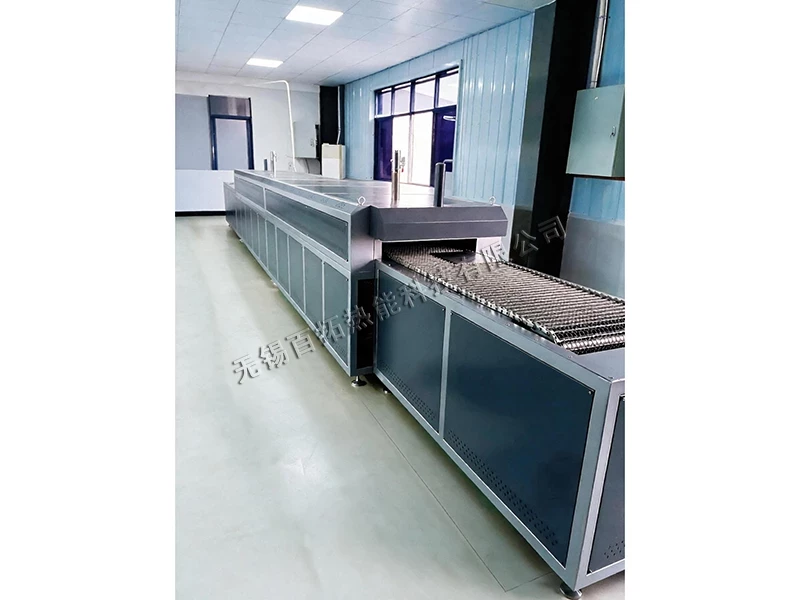
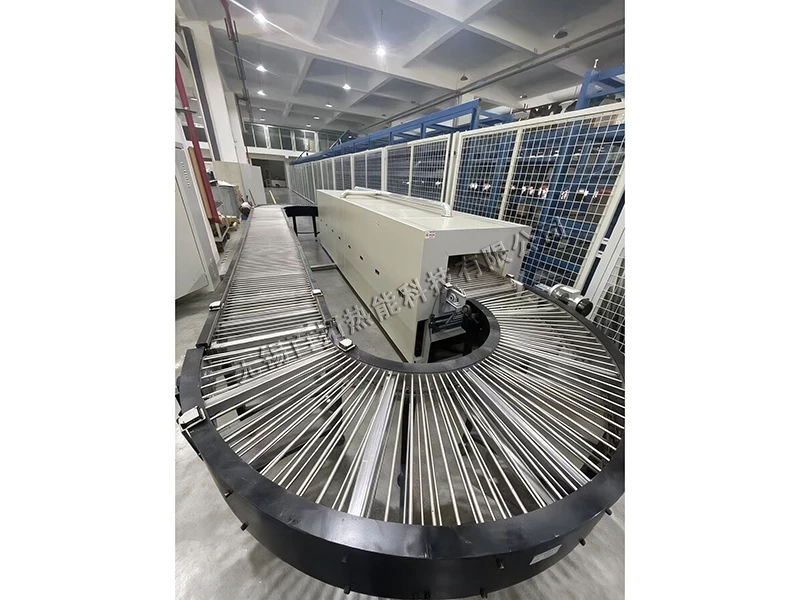
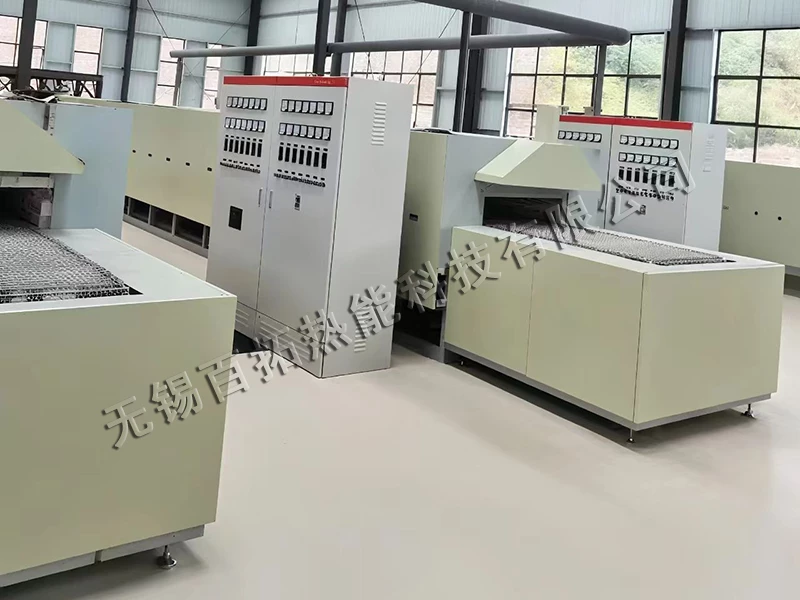
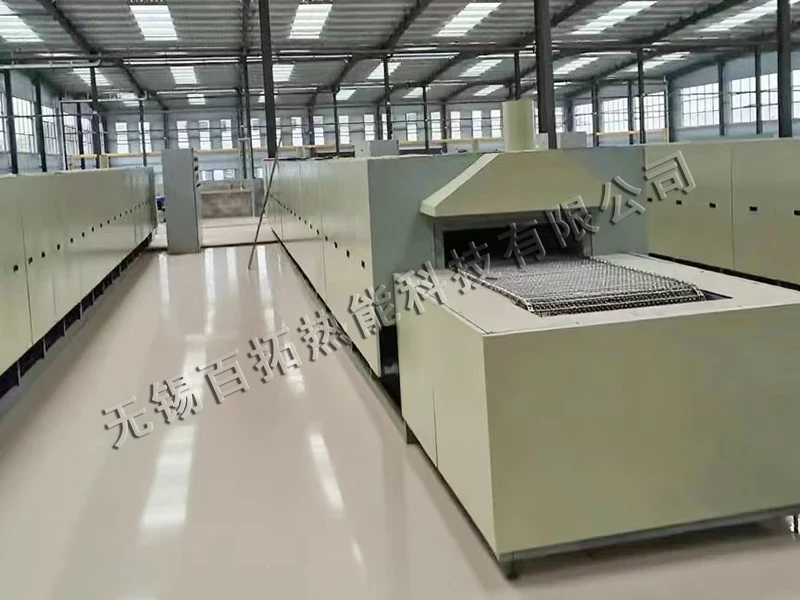
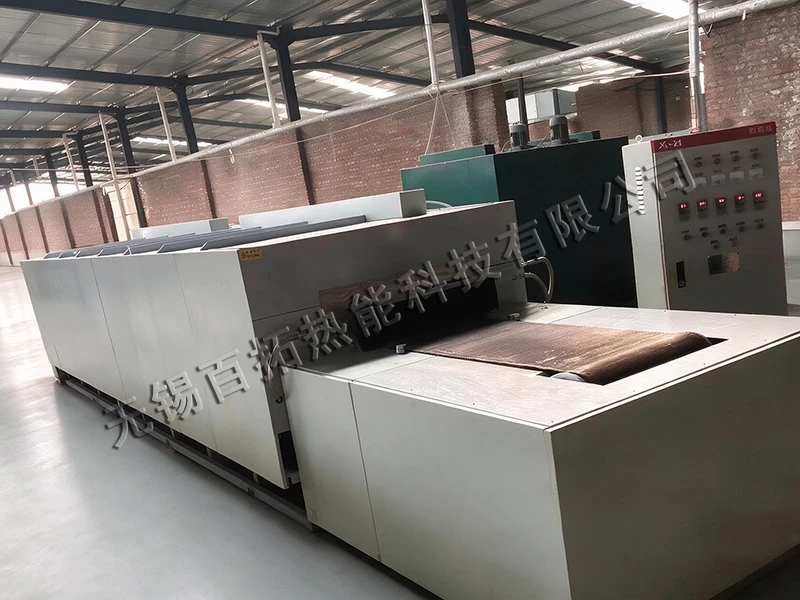
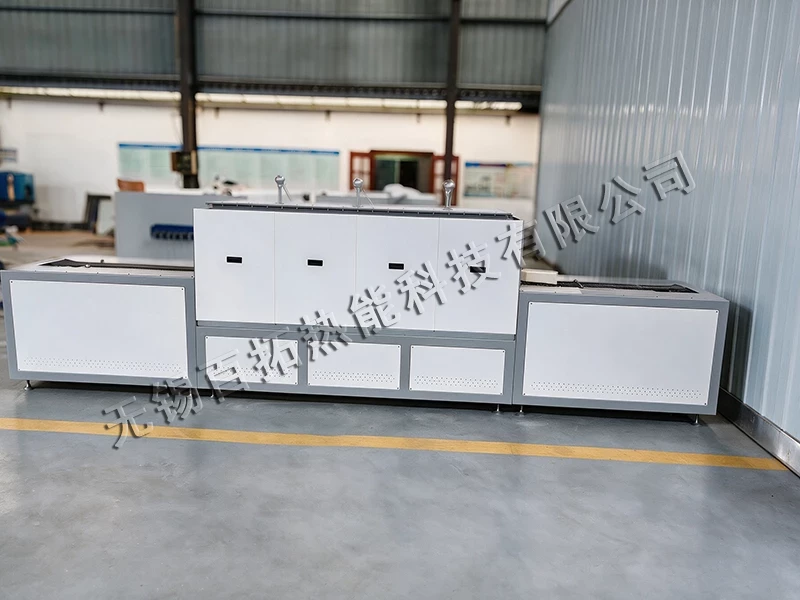
    网带炉是连续通过式热处理设备,依靠耐高温金属网带作为输送载体,工件平铺在网带上匀速穿过炉膛,依次完成预热、加热、保温、冷却工序。
    分为两大类别:空气网带炉、气氛保护网带炉;主流加热方式为电加热,部分大型产线采用燃气辐射管加热。


产品概述

网带炉是连续通过式热处理设备,依靠耐高温金属网带作为输送载体,工件平铺在网带上匀速穿过炉膛,依次完成预热、加热、保温、冷却工序。
分为两大类别:空气网带炉、气氛保护网带炉;主流加热方式为电加热,部分大型产线采用燃气辐射管加热。

工作原理与工艺流程

网带炉属于连续式生产设备,其工作流程可概括为"进料→预热→加热→保温→冷却→出料"的流水线模式。
首先是进料与铺料阶段。工件通过振动盘、自动送料机或人工方式均匀铺放在网带上。铺料的均匀性直接影响加热质量和网带寿命——过厚的料层会导致下层工件受热不足,过薄的料层则降低生产效率,且工件在网带上翻滚可能相互碰撞造成损伤。
接着网带以恒定速度将工件送入预热区。预热区温度通常设定在300℃至600℃,主要作用是去除工件表面的水分、油污和润滑剂,减少工件进入高温区时的热冲击,防止因温差过大导致开裂或变形。
随后工件进入加热区。加热区的温度根据工艺要求设定,从几百摄氏度到1150℃不等。加热元件通过辐射和对流将热量传递给工件,多区独立控温确保工件在整个加热过程中温度平稳上升。对于渗碳或碳氮共渗工艺,富碳气氛在此区域与工件表面发生化学反应,形成一定深度的硬化层。
达到目标温度后,工件进入保温区。在此区域,工件内部组织发生充分转变——如奥氏体化、晶粒长大、碳化物溶解或粉末冶金制品的烧结致密化。保温时间由网带速度和保温区长度共同决定,确保每个工件都获得足够的保温时长。
然后是冷却与出料。工件离开加热区后进入冷却段。根据工艺不同,冷却方式可以是风冷(用于回火或去应力)、水冷或油淬(用于淬火硬化)、或随炉缓冷(用于退火)。冷却完成后,工件从网带末端自动落入收集箱或由出料机构输送至下一工序。整个过程中,操作人员只需负责前端装料和后端收料,中间环节完全自动化运行。

技术参数

• 常用工作温度:600℃~1100℃(高温可达 1150℃定制款)
• 控温精度:±1℃;炉温均匀性 ≤±5℃
• 网带速度:0.1~3 m/min 无级调节
• 适用气氛:空气、氮气、氮氢混合、氨分解气氛
• 网带形式:编织网带、链片式网带

应用领域

1. 粉末冶金:小型铁基、铜基零件烧结
2. 五金热处理:标准件、弹簧光亮退火、回火
3. MIM 细小零件脱脂、低温烧结
4. 电子元件、电阻电容、引线框架退火
5. 镍钛合金小零件、金属丝材连续热处理
6. 玻璃制品回火、小型陶瓷元件排胶

上一篇: None
下一篇: None

助力新能源、冶金、电子等行业高温工艺升级

专注工业窑炉与实验电炉研发制造